Heimilisbúnaðar mygla mold
Hvað er inndælingarmót heimilanna
Innspýtingarmótun er mikið notuð í heimabúnaðariðnaðinum til framleiðslu á ýmsum íhlutum. Það er notað til að framleiða hús, hnappa, hnappa, handföng og innri hluti. Tæknin gerir kleift að búa til flókna hönnun og nákvæmar víddir, sem tryggir framleiðslu hágæða hluta.


Af hverju að velja okkur
Samkeppnishæf verð
Við bjóðum vörur okkar á samkeppnishæfu verði sem gerir þeim hagkvæm fyrir viðskiptavini okkar. Við teljum að hágæða vörur ættu ekki að koma á yfirverði og við leitumst við að gera vörur okkar aðgengilegar öllum.
Reynsla
Að hafa langvarandi orðspor innan greinarinnar aðgreinir það frá samkeppnisaðilum sínum. Með margra ára reynslu hafa þeir þróað þá færni sem þarf til að mæta þörfum viðskiptavinarins.
Gæðatrygging
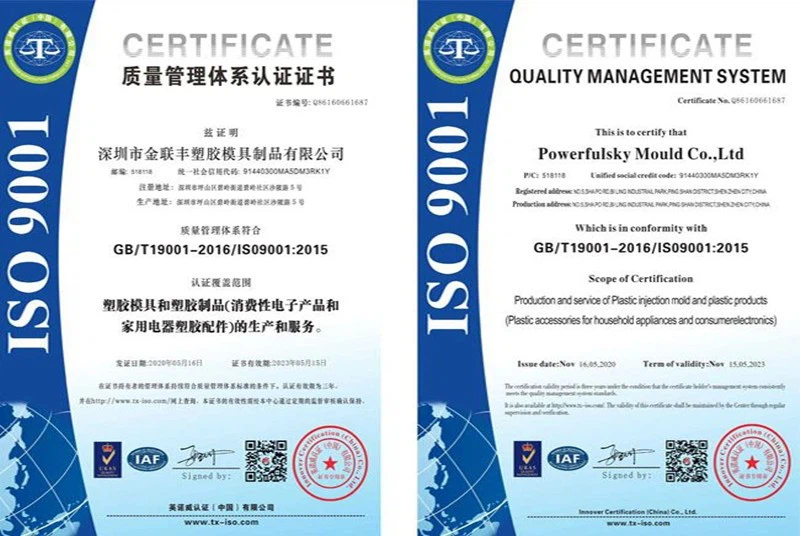
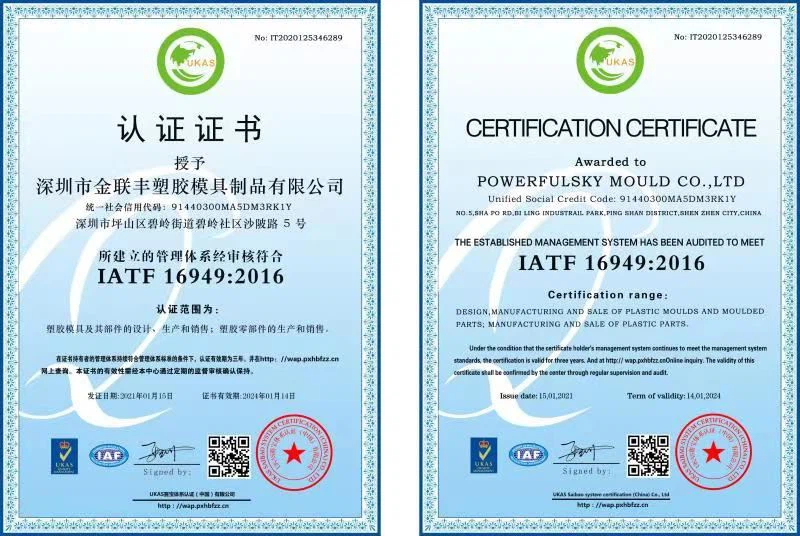
Hvað varðar gæðatryggingu fylgir fyrirtækið stranglega stöðlum og forskriftum gæðakerfis iðnaðarins. Notaðu prófunarbúnað í iðnaði til að tryggja gæði vöru og gott orðspor.
Hágæða vara
Við leggjum alltaf þarfir og væntingar viðskiptavina okkar fyrst, leitumst við ágæti, höldum áfram að bæta, leita hvers tækifæri til að gera betur, veita viðskiptavinum hágæða vörur sem þeir búast við og veita viðskiptavinum fullnægjandi þjónustu hvenær sem er.
Háþróaður búnaður
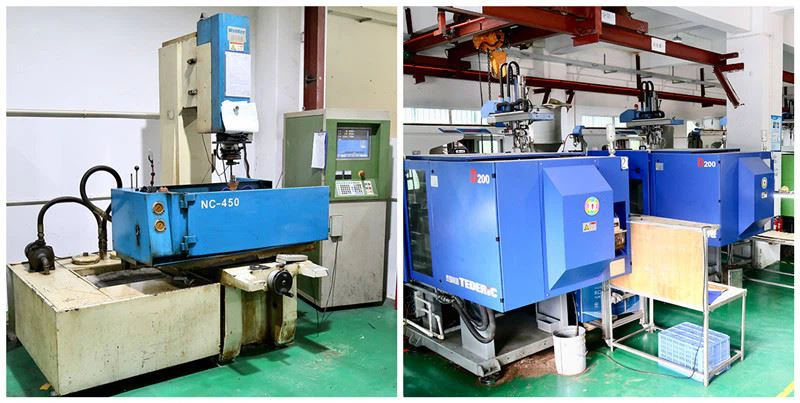
Við gerum sterkar ráðstafanir til að tryggja að við notum hágæða búnað í greininni og að búnaður okkar sé reglulega og nákvæmlega viðhaldinn.
Atvinnuteymi
Við erum með teymi af mjög hæfum og reyndum sérfræðingum sem eru vel kunnugir í nýjustu tækni og iðnaðarstaðlum. Lið okkar er hollur til að tryggja að viðskiptavinir okkar fái bestu þjónustu og stuðning.
Hvað er sjálfvirk stýrismót
Stýrisplastsprauta mold er tegund mold sem notuð er til að framleiða stýrihylki fyrir bíla eða vörubíla. Þessi mygla er notuð með plastsprautuvél til að framleiða hágæða stýrihylki sem eru endingargóð, skilvirk og hagkvæm. Mótið er hannað til að skapa fullkomna passa fyrir stýrið og tryggja að hlífin sé örugg og renni ekki um við akstur. Þó að stýrisplastsprauta moldin sé skilvirkt og áhrifaríkt tæki til að framleiða hágæða stýrihylki.

Hráefni og dæmigerð uppskrift. Pólýprópýlen breytt með hitauppstreymi teygju SBS er hægt að nota sem sérstakt efni fyrir bifreiðastýri. Aðalframleiðslubúnaður. Skrúfa hægri hornsprautunarvél með innspýtingargetu 2 0 00g, með læsingarkraft um 4000 kN. Innspýtingargeta 2000g getur mætt þörfum ýmissa bifreiðastýrisframleiðslu. 9 Val á skrúfutegund er að tryggja plastplastefni og einsleitan litarefni. Hygroscopicity breyttu pólýprópýlen bifreiðastýrisins er ekki hátt (minna en 0,02%), en til að tryggja gæðastöðugleika er samt ráðlegt að þorna við 90 ~ 100 ^ fyrir 3-4 H fyrirfram. Stýrið er mótað af inndælingu. Vegna þess að þessi vara er með málm beinagrind er plastið í mold rennslisrásinni lengri, kælingarhraði plastsins er hraðari, þannig að sprautuhraðinn ætti að vera aðeins hraðari (40 ~ 80. ^/8). Innspýtingarþrýstingur ætti að vera viðeigandi. Þegar varan er of stór er auðvelt að flæða yfir og innra afgangsálagið er stórt; Auðvelt er að skreppa saman þykka vegginn og þannig að um það bil 49MPa er almennt valinn. Hitastig sprautuefnsins er aðeins lægra en í hreinu PP duftinu, vegna þess að vinnsluhitastig SBS er lægra (160 ~ 190).
Stýri innspýting mygla hönnunarstig
Þegar stillt er á skiljunaryfirborðið setur hönnun stýrissprautunarinnar fyrst uppflötinn fyrir einn mold eitt hola, skiptir hljóðstyrknum og varpar moldinni í eina mold og eitt hola og síðan staðfestir skiljunaryfirborð eins molds og tveir hlutar eru aðgreiningarferlið og hægri hornin á plasthlutanum eru ákveðnir flísar á milli aðgreiningar á aðgreiningunni sem er aðgreina. Yfirborð. Þess vegna er ekki hægt að skipta almennu skiptisaðferðinni. Ekki er hægt að skipta rúmmálsblokkinni og ekki er hægt að fá heildarskiptayfirborðið. Ekki er hægt að fá stýrisinnsprautunarformið með því að velja líkanalínuna á vörunni til að varpa henni á vinnustykkið og síðan er strikað vörpunarlínan í gegnum efri yfirborðs yfirborðsins. Einn stykki tveggja stykki skipulag, þannig að blöndunaraðferðin er notuð til að koma á skiljunaryfirborði milli tveggja hlutanna, og þá er allir skiljunarflötin sameinuð til að koma á heildarskiljaskipinu. Þar sem hliðarhliðið er almennt opnað á skiljunaryfirborðinu og efnið er gefið frá ytri hlið plasthlutans, þá er hliðin sem er lítil, og moldin er einföld, svo að það er það sem er eftir, svo að það er það sem er eftir, svo að það er þægilegt að það sé þægilegt, og það er að moldin. Samkvæmt uppbyggingaraðgerðum plasthlutans velur hönnun stýrisinnsprautunar myglu hliðarhliðið. Þegar ákvarðað er um staðsetningu hliðsins ætti að hanna hliðið á þykkasta hluta vöruveggsins og fjarlægðin frá hliðinu að hinum ýmsu hlutum hola ætti að vera eins nálægt og mögulegt er til að auðvelda fóðrun; að forðast að úða við hliðið, sem getur komið fram við mótun.
Kælikerfinu ætti að setja eins nálægt hola sem mögulegt er án þess að trufla hylkiskerfið og aðra tengihluta. Samkvæmt burðarvirkni plasthlutanna, getur kælivatnsrásin verið bein í gegnum gerð eða snúningsgerð. Beint í gegnum vatnsrásina hefur einfalda uppbyggingu og er auðvelt að vinna úr því að kælingaráhrifin. er betri, en vinnslukostnaðurinn er mikill og stundum verður að nota skipt uppbyggingu. Hönnun stýrisinnsprautunarmótsins samþykkir beina kælivatnsrás og kælivatnsrásirnar á færanlegu moldinni og fastri moldinni er raðað eins og sýnt er í kælikerfinu. Með því að stilla flæði kælisvatnsins, er hitastigið dreift með kælikerfinu og þar með aðlaga og þar með aðlaga hitastigið.

Mótorhjólamót er sérhæft tæki sem notað er í framleiðsluferli mótorhjóla. Það er nákvæmni gerð mold sem er hannað til að móta og mynda bráðið efni, svo sem plast eða málm, í viðkomandi mótorhjólshluta. Ferlið við að sprauta bráðnu efninu í mótið undir háum þrýstingi gerir það kleift að taka á sig lögun og ranghala moldsins. Þegar efnið kólnar og storknar inni í mótinu er það kastað út sem fullunninn mótorhjólshluti.
Eiginleikar mótorhjólasprautunar plastmót
Mikil nákvæmni
Einn af lykilatriðum í innspýtingarplastmótinu er mikil nákvæmni þess. Mótið er hannað til að framleiða hluta með mjög þétt vikmörkum, sem tryggir að hlutirnir passi fullkomlega og virka eins og til er ætlast. Þetta er sérstaklega mikilvægt í mótorhjólaiðnaðinum þar sem jafnvel lítil frávik geta haft áhrif á afköst og öryggi mótorhjólsins.
Varanleiki
Plastmót er úr hágæða efnum sem eru hönnuð til að standast háan þrýsting og hitastig sem felst í sprautu mótunarferlinu. Þetta tryggir að hægt er að nota moldina ítrekað án þess að missa lögun sína eða heiðarleika. Endingu moldsins er mikilvæg í mótorhjólaiðnaðinum, þar sem hlutar þurfa að standast hörku daglegrar notkunar og útsetningar fyrir þáttunum.
Sérsniðni
Hægt er að aðlaga innspýtingarplastmót til að framleiða hluta af mismunandi stærðum, gerðum og litum. Þetta gerir mótorhjólaframleiðendum kleift að framleiða hluta sem eru sniðnir að sérstökum þörfum og óskum viðskiptavina sinna. Sérsniðin er sérstaklega mikilvæg í mótorhjólaiðnaðinum, þar sem knapar vilja oft sérsníða hjól sín til að endurspegla einstaka stíl þeirra og persónuleika.
Hagkvæmni
Plastplastmót er hagkvæmt framleiðsluferli, sérstaklega þegar það framleiðir mikið magn af hlutum. Hægt er að nota mótið hvað eftir annað til að framleiða sömu hluta og draga úr kostnaði á hluta með tímanum. Þetta gerir innspýtingarplastmót að aðlaðandi valkosti fyrir mótorhjólaframleiðendur sem þurfa að framleiða mikið magn af hlutum á hæfilegan kostnað.
Samkvæmni
Innspýting plastmót framleiðir hluta sem eru í samræmi hvað varðar gæði og útlit. Þetta er vegna þess að moldin er hönnuð til að framleiða sömu hluta í hvert skipti og tryggja að hlutirnir uppfylli sömu háu kröfur um gæði og afköst. Samkvæmni er mikilvægt í mótorhjólaiðnaðinum, þar sem hlutar þurfa að virka áreiðanlega og líta vel út með tímanum.
Sjálfbærni
Plastmótplast er sjálfbært framleiðsluferli sem framleiðir lágmarks úrgang. Hægt er að endurvinna plastið sem notað er í ferlinu og draga úr umhverfisáhrifum framleiðsluferlisins. Sjálfbærni verður sífellt mikilvægari í mótorhjólaiðnaðinum þar sem knapar og framleiðendur reyna að draga úr kolefnisspori sínu og vernda umhverfið.
Fyrsta skrefið í ferlinu er efnisval. Gerð efnis sem notuð er mun ráðast af þeim hluta kröfum, þ.mt styrk, endingu og hitaþol. Algeng efni sem notuð er við mótun mótorhjólasprautunar eru ABS, pólýkarbónat og nylon. Þegar efnið hefur verið valið er mótið sett upp á sprautu mótunarvélinni. Þetta felur í sér að setja moldina upp á vélina og stilla stungubreyturnar, þ.mt hitastig, þrýsting og innspýtingarhraða. Næsta skref er sprautu mótun. Bráðna plastinu er sprautað í holrýmið og moldinni er haldið lokað þar til plastið hefur storknað. Mótunarferlið sprautu getur tekið allt frá nokkrum sekúndum til nokkrar mínútur, allt eftir hlutastærð og margbreytileika. Þegar plastið hefur styrkt er mótið opnað og hlutinn er kastað út. Hlutinn er síðan skoðaður með tilliti til gæða og allir gallar leiðréttir.

Bikarmótið samanstendur af nokkrum hlutum af hlutum, sem mikilvægast er mygluholið. Við inndælingu er plastbollamótið klemmt á sprautu mótunarvélina og bráðnu plastinu er sprautað í mótunarholið og kælt. Þá eru efri og neðri bolla mótin aðskilin, bikarinn er kastað frá mygluholinu í gegnum útkastkerfið og að lokum er moldið lokað fyrir næstu inndælingu og allt innspýtingin er hringlaga.
Eiginleikar PS PS Cup Injection Mold
Hröð framleiðsla
Einn stærsti kosturinn við að nota plastmótsprautun er skilvirkni þess. Þegar inndælingarmótið er hannað er mótunarferlið mjög hratt og hægt er að framleiða stóran hluta á klukkustund. Það fer eftir fjölda birtinga, hver hringrásartími tekur venjulega 15-30 sekúndur. Þetta þýðir að hægt er að búa til fleiri hluta með aðeins einni mold. Framleiðni er mjög hagkvæm aðferð.
Ítarlegir eiginleikar
Vegna þess að innspýtingarformin verða fyrir mjög háum þrýstingi er mögulegt að bæta flóknum upplýsingum í hönnunina með þessari aðferð. Mótinu er þrýst á erfiðara gegn mótinu en nokkur önnur ferli, sem gerir það auðveldara að búa til þessar flóknu hönnun og form.
Margar plastgerðir
Með plastsprautu mótun hefurðu getu til að nota mismunandi tegundir af plasti samtímis. Þetta er hægt að gera með því að nota samhliða mótun, sem opnar möguleika þína til að nota margar tegundir af plasti. Þú getur einnig auðveldlega breytt lit plastsins, auk efnisins.
Aukinn styrkur
Inndælingarmótun gerir kleift að nota fylliefni í mótinu. Notkun fylliefna getur hjálpað til við að draga úr þéttleika plastsins þegar það er mótað, sem getur einnig hjálpað til við að auka styrk hlutans eftir að ferlinu er lokið. Ef þú ert að leita að endingu í hlutunum þínum er plastsprautu mótun áhrifaríkasta aðferðin.
Lítill kostnaður
Meirihluti innspýtingarferlisins er framkvæmdur af vélum og vélfærafræði, sem tekur aðeins einn rekstraraðila til að stjórna. Notkun sjálfvirkni hjálpar til við að draga úr framleiðslukostnaði. Það hjálpar einnig til við að draga úr launakostnaði, sem gerir heildarkostnað af framleiddri vöru mun lægri. Þessi sparnaður getur endurspeglast í kostnaði við vöruna sem er framleidd.
Þunnur veggbolla moldin keyrir á háhraða vél sem þarf að standast háan þrýsting meðan á bolla mótun stendur, þannig að mygluplata og fasta plötuþykkt eru þykkari en algeng mygla. Það þurfa marga samtengingar inni í þunnu veggmótinu til að tryggja nákvæmni og stoðstuðning til að forðast afmyndun og sérvitring. Plastflugbollamótið þarf að nota mikla hörku stáli, mikilli slit og hágráðu með HRC 55 eða hærri. Þetta þýðir að þunnt veggkostnaður við mold mold er hærri.
Heitt hlauparahönnunin er stærri en algengu plastformin og þarf á sama tíma að takmarka búsetu í bráðnun til að koma í veg fyrir niðurbrot plastefna. Þegar moldin er fjölhyggju er hlið jafnvægisins mun hærra en algengra mygla. Sem þýðir að þunnur veggbolla mygla Hot Runner kostnaður er hærri.
Þunnveggjar vörur standast ekki stóru afgangsálagið vegna óreglu í hitaflutningi eins og hefðbundnum hluta veggþykktar. Til að tryggja víddarstöðugleika vörunnar og stjórna rýrnun og stríðssetningu innan viðunandi sviðs er nauðsynlegt að styrkja kælingu moldsins til að tryggja kælingujafnvægið. Sem þýðir að þurfa betri kælingu til að auka kælingaráhrifin, bæta við háleiðni málmsetningar þar sem nauðsyn krefur til að flýta fyrir hitaflutningi, eins og Becu beryllíum kopar. Kælingarkostnaðurinn er hærri en algeng mót.
Vegna stutts fyllingartíma og mikils inndælingarhraða er mjög mikilvægt að klára moldina að fullu, sérstaklega útblásturinn á flæðisframsöfnunarsvæðinu, til að koma í veg fyrir loftgildru. Loftið er venjulega sleppt í gegnum moldkjarna, hrúta, rifbein, pinnar og skiljunarfleti.
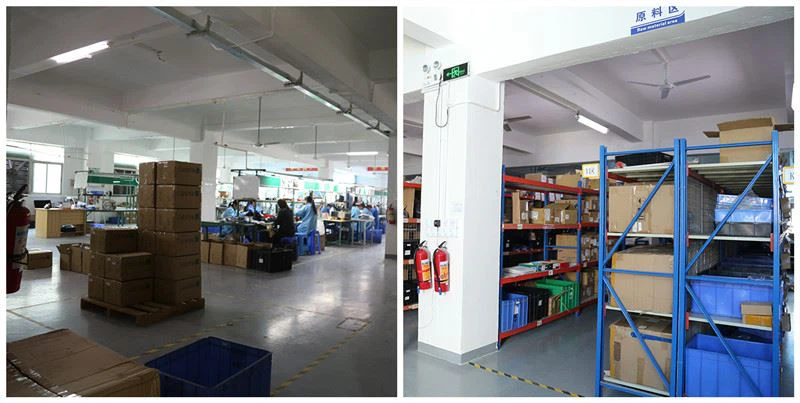
Verksmiðju okkar
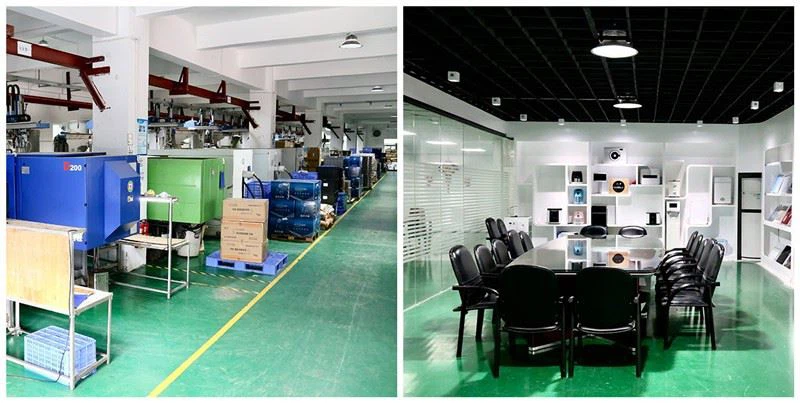
Sem fyrrum innspýtingarmótunarfyrirtækið erum við sérfræðingar í hönnun og framleiðslu á nákvæmni innspýtingarmótunarverkfærum og mótaðum sérsniðnum plasthlutum. Veita lausnir beint frá fyrstu hönnun og þróun til framleiðslu fyrir nýja vöru. Öflugtsky mold var stofnað árið 2001, staðsett Shen Zhen í Kína, hefur sína eigin verksmiðju sem er 9000 fermetrar, sem býður upp á nákvæmar sprautu mótun og pakkað innanhússafurð frá upphafi til enda.

Vottanir